
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-20 Origen: Sitio


Por qué el aire contaminado con aceite arruina el rendimiento de sus botellas de PET y cómo lo soluciona un compresor de tornillo de dos etapas con inyección de agua de 40 bar
Para las fábricas de bebidas que ejecutan líneas de moldeo por soplado y estirado de botellas de PET de alta velocidad, la mayoría de los problemas de calidad se remontan a la condición del molde, el material de la preforma o la configuración del moldeador por soplado. A menudo se pasa por alto una causa oculta: trazas de aerosoles de aceite dentro del aire comprimido a alta presión utilizado para soplar.
Ni siquiera una pequeña cantidad de vapor de aceite puede verse a simple vista. Cuando el aire a alta presión que transporta aceite infla preformas de PET calientes, los residuos de aceite se adhieren a la pared interior de la botella. Produce neblina visible, manchas superficiales y olores extraños en botellas de agua potable, jugos y refrescos carbonatados. En el peor de los casos, provoca el rechazo de lotes, quejas de los clientes y riesgo de retirada de productos por motivos de seguridad alimentaria para la marca de bebida detrás de la botella.
Muchos gerentes de plantas de PET intentan controlar este riesgo agregando filtros coalescentes de múltiples etapas detrás de los compresores lubricados con aceite. Los filtros reducen el contenido de aceite, pero no pueden garantizar una producción nula de aceite durante todo el ciclo de vida del equipo. Una vez que un elemento filtrante envejece o se satura, el aceite residual llega a todas las botellas de la línea. Para las plantas que necesitan aire estable a alta presión de 40 bar para máquinas de moldeo por soplado de múltiples cavidades, una fuente de aire genuina ISO 8573-1 Clase 0 no es una actualización opcional, sino un requisito previo de producción.
Las soluciones tradicionales de 40 bar para soplado de PET incluyen compresores de pistón sin aceite, compresores de tornillo sin aceite de tipo seco y unidades con inyección de aceite combinadas con filtración compleja. Cada uno de ellos supone un dolor de cabeza específico para la producción constante de bebidas.
Los compresores con inyección de aceite dependen de filtros posteriores para eliminar el aceite y el rendimiento del filtro se degrada a medida que se acumulan las horas de funcionamiento. Los compresores de tornillo sin aceite de tipo seco dependen de un revestimiento especial del rotor; Cuando el recubrimiento se desprende, los residuos ingresan a la corriente de aire y crean una nueva ruta de contaminación hacia la línea de moldeo por soplado. Los compresores de pistón enfrentan desgaste de sellos y anillos después de miles de horas de trabajo. Ninguno de estos diseños mantiene una calidad de aire Clase 0 estable en el punto de uso durante toda su vida útil.
Las unidades de pistón requieren el reemplazo regular de anillos de pistón, placas de válvulas y juntas. Las unidades de tornillo seco necesitan un costoso recubrimiento del rotor después de varios años de funcionamiento continuo. Los sistemas basados en filtros consumen elementos coalescentes y generan costos de eliminación de aceite usado. Cada período de mantenimiento es un tiempo de inactividad para una línea de soplado de alto rendimiento, y el tiempo de inactividad es la pieza de repuesto más cara que puede comprar una fábrica de PET.
El moldeo por soplado de PET es un proceso de consumo de aire altamente fluctuante: una enorme demanda instantánea durante un ciclo de soplado corto, luego una fuerte caída entre ciclos. Los compresores de alta presión y velocidad fija desperdician electricidad durante todo el turno, y la fluctuación de presión se traduce directamente en un espesor desigual de las paredes de las botellas y una calidad inestable del producto.
El compresor de tornillo con inyección de agua de dos etapas Rocky RWH-250W está diseñado para líneas de moldeo por soplado de botellas de PET con múltiples cavidades que funcionan las 24 horas, los 7 días de la semana. Proporciona un caudal de aire libre de 20 m3/min a una presión de trabajo de hasta 40 bar, con una potencia instalada de 250 kW dividida en dos etapas (90 kW + 160 kW). En lugar de depender de la filtración o el recubrimiento del rotor, alcanza la norma ISO 8573-1 Clase 0 por su principio de funcionamiento: el agua purificada reemplaza el aceite lubricante dentro de la cámara de compresión para sellar, enfriar y lubricar, por lo que no ingresa aceite en absoluto al circuito de compresión.
El diseño responde a los cuatro puntos débiles descritos anteriormente:
· Aire genuino ISO 8573-1 Clase 0 en el punto de uso
La compresión de aceite cero elimina la fuente de contaminación del aceite en lugar de filtrarla posteriormente. No depende de elementos coalescentes envejecidos y no hay revestimiento del rotor que se desprenda. Se protege la calidad de las botellas recicladas de agua mineral, jugo, refrescos carbonatados y rPET, junto con la consistencia de los lotes y el cumplimiento de la seguridad alimentaria.
· Accionamiento de velocidad variable para ciclos de soplado fluctuantes
Un VFD de imán permanente adapta la velocidad del motor a la demanda de aire de la sopladora en tiempo real, lo que reduce el costo de electricidad de la producción de PET por turnos. Los usuarios también pueden reducir la presión de trabajo a 35 bar o 30 bar cuando la calificación del molde lo permita, obteniendo flujo adicional y reduciendo el consumo de energía del eje.
· Mantenimiento simplificado y menos tiempo de inactividad
El servicio de rutina cubre únicamente el filtro de agua, el filtro de aire y el cartucho de tratamiento de agua. No hay cárter de aceite, ni cambio de aceite ni eliminación de aceite usado, lo que reduce el tiempo de mantenimiento y mantiene la línea de soplado en funcionamiento.
· Servicio continuo estable a nivel de planta
La compresión casi isotérmica de dos etapas enfriada por agua mantiene la temperatura de descarga dentro de un rango seguro y está clasificada para temperaturas ambiente de hasta 45 °C. Los motores IP55 con aislamiento Clase F admiten un funcionamiento continuo de tres turnos y los sistemas integrados se pueden configurar para que una unidad mantenga en funcionamiento una parte de la producción mientras la otra recibe servicio.
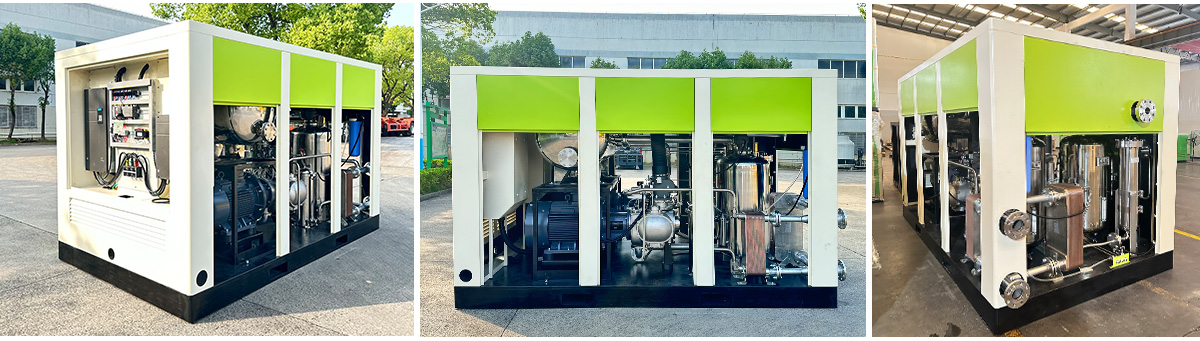
Un fabricante ruso de envases de PET opera dos líneas de moldeo por soplado y estirado de alta velocidad para botellas de agua potable y jugo. Sus criterios de compra fueron aire de soplado absolutamente libre de aceite, mínima interrupción de la producción causada por el mantenimiento del compresor y rendimiento verificable antes de la confirmación del pedido.
La planta seleccionó dos compresores de tornillo de dos etapas con inyección de agua, RWH-250W, 40 bar, configurados como un sistema integrado de suministro de aire de alta presión. Antes de realizar el pedido, el equipo técnico del cliente visitó la fábrica de Rocky, estudió el principio de funcionamiento del compresor, operó el controlador, simuló un diagnóstico de fallas y fue testigo de una prueba de rendimiento a carga completa. Después de la puesta en servicio, las unidades han funcionado de manera estable durante la producción de botellas en varios turnos sin que se haya reportado ningún defecto en las botellas relacionado con el aceite. La planta ahora se beneficia de un programa de mantenimiento predecible y de un costo operativo a largo plazo predecible.

Al comparar compresores de 25 a 40 bar para un taller de moldeo por soplado de PET, el precio de compra inicial es el punto de comparación más débil. Cuatro controles deciden el resultado en un horizonte de cinco a diez años.
1. Verifique de dónde proviene el reclamo sin aceite
Confirme si la calidad del aire Clase 0 proviene del diseño mismo del compresor o solo de los filtros posteriores. La clase 0 debe verificarse en la entrada de la máquina de soplado, en el punto de uso, no sólo en la salida del compresor.
2. Haga coincidir el flujo con el ciclo de soplado real
Dimensione el compresor según el número de cavidades, el volumen de la botella y el tiempo del ciclo, y calcule la demanda de aire de soplado instantánea simultánea antes de seleccionar el volumen del receptor.
3. Comparar el coste total de propiedad
Compare el consumo de energía, el costo de los consumibles, el riesgo de revisión y la pérdida por tiempo de inactividad, no solo el valor de la cotización.
4. Verificar la idoneidad del sitio y del servicio
Verifique la disponibilidad de agua de refrigeración, el rango de temperatura ambiente, el voltaje y la frecuencia de la red local y el tiempo de respuesta del socio de servicio en su región.
¿Puede un compresor de tornillo con inyección de agua alcanzar realmente la norma ISO 8573-1 Clase 0 para soplado de PET?
Sí. El agua reemplaza al aceite dentro de la cámara de compresión para sellar y lubricar, por lo que no existe aceite en el circuito de compresión y el aire de salida está libre de aceite por diseño y no por postfiltración. La calidad del aire debe probarse en la entrada de la máquina de soplado, en el punto de uso, no sólo en la salida del compresor.
¿Puede un compresor de dos etapas con inyección de agua de 40 bar funcionar las 24 horas del día, los 7 días de la semana para líneas de cavidades múltiples?
El RWH-250W está diseñado para operaciones industriales continuas de servicio pesado. La estructura refrigerada por agua, los motores de alta eficiencia IP55 y el sistema de arranque suave VFD respaldan la producción en masa de botellas de PET las 24 horas del día.
¿Podemos correr a 30-35 bar en lugar de 40 bar para ahorrar energía?
La presión debe ser aprobada por su soplador y calificación de molde. Cuando el molde permite una presión de soplado más baja, la reducción de la presión operativa aumenta el suministro de aire libre y reduce la potencia del eje, lo que supone un ahorro mensurable para una planta de bebidas.
¿Qué mantenimiento rutinario necesita el compresor en un taller de PET?
Reemplazo periódico del filtro de agua y del filtro de aire, además de una inspección periódica de la calidad del agua. No se requiere cambio de aceite ni eliminación de aceite usado, lo que mantiene baja la carga de trabajo de mantenimiento para el equipo de producción.
El soplado de aire a alta presión contaminado con aceite es un asesino silencioso de la calidad en la producción de botellas de bebidas de PET, y los filtros posteriores no pueden eliminar la causa raíz. Un compresor de tornillo de dos etapas con inyección de agua proporciona aire libre de aceite según ISO 8573-1 Clase 0 por diseño, lo que ayuda a los fabricantes de PET a reducir la tasa de rechazo de botellas, evitar riesgos para la seguridad alimentaria, reducir el tiempo de inactividad por mantenimiento y mejorar el costo total de propiedad en una operación de moldeo por soplado de 24 horas.


